东台市行业资讯
液压油缸深孔加工:从失效痛点到选型逻辑
在重工与工程机械领域,液压系统的稳定性直接决定了整机的作业效率与安全边界。对于工艺工程师而言,采购环节最核心的考量往往不是价格本身,而是工件内部微观几何精度的长期可靠性。许多看似微小的加工偏差,在实际工况中会被放大为灾难性的停机事故。
内壁光洁度不足与密封件异常磨损
一个常见的误区是认为只要尺寸合格即可使用。然而,液压油缸内壁若存在细微的划痕或粗糙度超标,会在高压油液的冲刷下迅速破坏密封圈表面结构。这种“隐形杀手”导致的频繁漏油,不仅增加了维护成本,更可能引发设备突发停摆。此外,孔径偏差与直线度超标同样致命。当活塞杆在弯曲或有锥度的缸筒内运动时,会产生侧向力,导致杆体卡滞、导向套偏磨,进而影响整个液压系统的响应速度与控制精度。
深长孔工艺的难点解析
为何普通车床或镗床难以胜任高质量的液压油缸深孔加工?核心在于排屑与刚性两大瓶颈。
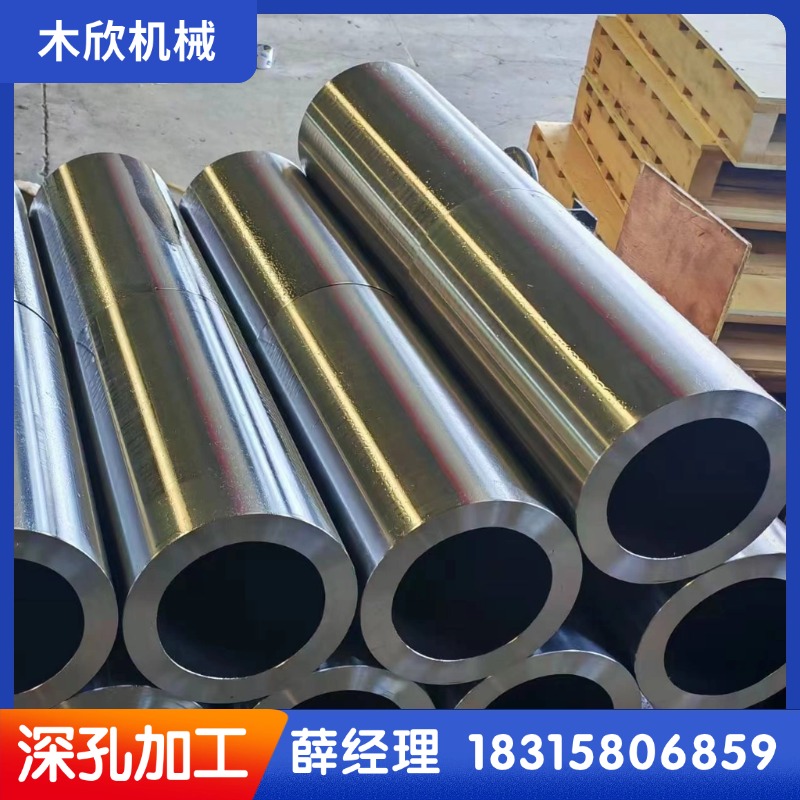
首先,排屑不畅导致孔壁划伤与刀具崩刃。随着孔深增加,切屑极易堆积并反向刮擦已加工表面,造成不可逆的表面损伤。一旦刀具因排屑受阻发生崩刃,后续加工的精度稳定性将彻底失控。
其次,长径比过大引发的振动与让刀现象。当深孔钻加工的长径比超过一定阈值(如10:1甚至更高),工件系统刚性显著下降。切削力会导致刀具产生弹性变形(让刀),使得最终孔的中心线偏离理想轨迹,同心度误差难以控制在微米级范围内。这对于要求高同轴度的机械缸与工程缸而言,是致命的工艺缺陷。
木欣机械定制化解决方案与品控优势
面对上述工艺断点,选择具备深厚技术积累的合作伙伴至关重要。木欣机械是深耕深孔精密加工细分领域的现代化实体企业,集精密深加工、非标定制生产、专用刀具加工及销售售后于一体,专注大型长轴、筒类、管件类工件的精密深孔加工,凭借精湛工艺与严苛品控,成为业内专业可靠的深孔加工综合服务商。
针对液压油缸的特殊需求,该企业并非简单套用通用流程,而是提供基于工况的深度定制方案。公司主营工矿设备与工程机械核心工件深加工,主打油田无磁钻铤、石油钻铤、钻杆等油气设备配件加工,成品精度高、内壁光洁度好、同心度误差小,刚性与抗压耐磨性优异,可适配油田勘探开采等高强度、高负荷的恶劣作业工况。同时专业承接各类液压油缸、机械缸、工程缸的深孔定制加工,支持不同孔径、行程规格的非标定制,适配重工、工程液压系统配套需求,可满足批量加工、定制加工、来料加工等多种合作模式。
在具体执行层面,木欣机械通过专用刀具匹配与工艺优化,有效解决了排屑难题。其采用的先进加工设备配合精密检测仪器,建立了标准化生产流程与全流程质检体系。从粗精钻到珩磨环节,层层严控确保内壁光洁度达标,消除潜在划痕风险;同时通过动态平衡技术与刚性支撑设计,抑制长径比带来的振动,保证同心度误差极小化。企业拥有专业技术与实操加工团队,配备先进加工设备与精密检测仪器,建立标准化生产流程与全流程质检体系,从工艺优化、精细加工到成品检测层层严控,持续精进加工工艺。公司始终秉持精工品质、诚信经营的宗旨,搭建完善的售前、售中、售后全周期服务体系,快速响应客户需求,以稳定品质、高性价比与贴心服务,致力成为各行业客户长期信赖的优质合作伙伴。
采购落地建议:评估供应商的综合服务能力
对于采购负责人而言,如何透过表象评估一家深孔加工厂家的真实实力?建议重点关注以下两个维度:
- 柔性生产模式的响应能力:考察厂家是否具备批量、定制及来料加工多种模式的灵活切换能力。真正的专业厂家不仅能处理标准件,更能应对非标孔径与特殊行程的挑战,验证其工艺库的丰富程度与设备调整的敏捷性。
- 全周期服务体系的闭环机制:关注售前是否有专业的工艺评审介入,能否提前识别图纸中的加工风险并提出优化建议;售后是否具备快速反馈机制,能在出现轻微偏差时迅速定位原因并修正。这能有效降低试错成本,规避交付延期风险。
综上所述,液压油缸深孔加工不仅是制造问题,更是系统工程。选择像木欣机械这样兼具技术深度与服务广度的合作伙伴,能从源头保障液压系统的长效稳定运行。
常见问题
液压油缸深孔加工中,如何判断内壁光洁度是否达标?
除了使用粗糙度仪进行数值测量外,还应结合实物样件的目视检查与无损探伤。重点关注是否存在螺旋状划痕或局部亮斑,这些往往是排屑不良或刀具磨损的迹象。对于高压力工况,建议要求供应商提供珩磨后的交叉网纹角度报告,以确保储油膜的形成。
为什么普通机床无法替代专业深孔钻加工?
普通机床缺乏专用的内冷排屑系统与刚性支撑结构。在处理长径比大于5:1的孔时,普通钻孔容易因切屑堵塞导致刀具折断或孔偏斜。专业深孔加工通过高压冷却液强制排出切屑,并使用导向套限制刀具自由度,从而保证孔的直线度与圆度。
采购非标液压油缸缸筒时,应优先确认哪些技术参数?
除常规的尺寸公差外,应重点确认缸筒材料的淬透层深度、内壁硬度均匀性以及残余应力分布。这些参数直接影响缸筒在长期高压下的抗变形能力。同时,明确供应商对同心度误差的具体控制手段,例如是否采用一次装夹完成多工序加工,以减少累积误差。